Sinop 18°C
Çok Bulutlu
Sinop
18°C
Çok Bulutlu
Per
18°C
Cum
17°C
Cts
18°C
Paz
17°C
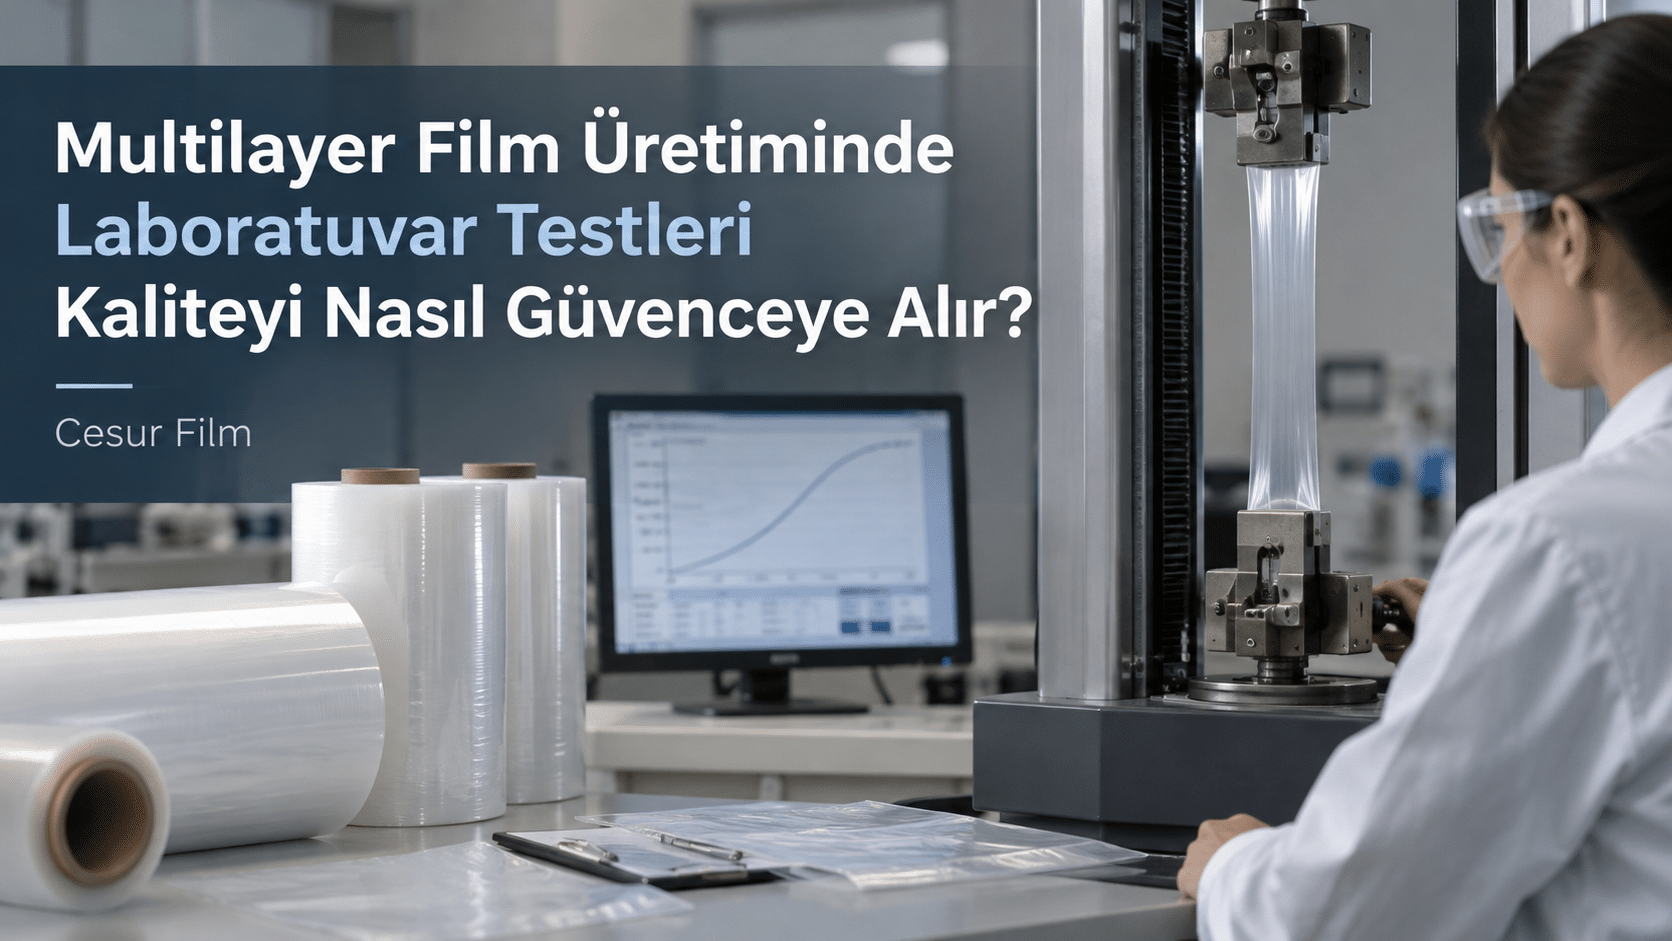
Multilayer film üretiminde kalite güvencesi yalnızca hattın stabil çalışmasına bağlı değildir. Filmin mekanik davranışının, kaynak performansının ve yüzey sürtünmesinin laboratuvar koşullarında ölçülmesi, üretim sırasında gözle fark edilmeyebilecek sapmaların yakalanmasını sağlar. Çekme, uzama, kopma, ısıl kaynak, sürtünme katsayısı ve hot-tack testleri birlikte ele alındığında film hakkında tek bir değerden daha anlamlı bir kalite resmi oluşur.
Cesur Film’in üretim altyapısına ilişkin bilgiler, farklı kalınlık ve genişliklerde film üretimine odaklanan bir proses yapısını gösterir. Şirketin multilayer film üretim sayfasında yıllık 10.000 tona ulaşan kapasite, 20-250 mikron kalınlık aralığı, 1265-2200 mm genişlik ve hortum veya tek kat film üretim seçenekleri belirtilir. Bu çeşitlilik, kalite kontrolünde yalnızca nominal ölçülerin değil filmin kullanım sırasında göstereceği davranışın da izlenmesini önemli hale getirir.
Üretim hattındaki proses kontrolü, filmin belirlenen koşullarda istikrarlı biçimde üretilmesini hedefler. Laboratuvar testleri ise çıkan filmin mekanik ve fonksiyonel özelliklerini ölçülebilir sonuçlara dönüştürür. Böylece kalite değerlendirmesi yalnızca yüzey görünümü, kalınlık veya operatör gözlemine dayanmaz.
Bir test sonucunun anlamı, tek başına yüksek ya da düşük çıkmasına göre belirlenmez. Sonuçların ürünün kullanım amacı, müşteri teknik şartnamesi ve diğer testlerle birlikte değerlendirilmesi gerekir. Örneğin yüksek uzama değeri tek başına uygunluk göstergesi değildir. Aynı filmin çekme davranışı, kopma noktası, kaynak performansı ve sürtünme karakteri de hedef uygulama açısından yeterli olmalıdır.
Çekme testi, filmin kontrollü bir kuvvet altında nasıl davrandığını gösteren temel mekanik kontrollerden biridir. Numune belirli koşullarda çekilirken kuvvet ve deformasyon izlenir. Bu yaklaşım, filmin taşıma, gerilme veya paketleme sırasında maruz kalabileceği yükler karşısındaki davranışını karşılaştırmaya yardımcı olur.
Uzama ölçümü, numunenin kopmadan önce ne kadar şekil değiştirebildiğini anlamaya yarar. Özellikle esnemenin işlevsel olduğu palet örtüsü uygulamalarında bu özellik tek başına değil, dayanım ve diğer performans kriterleriyle beraber değerlendirilmelidir. Kopma ölçümü ise malzemenin artık yük taşıyamadığı son noktaya ilişkin bilgi verir. Çekme kuvveti ile uzamanın birlikte kaydedilmesi, sadece “dayanıklı” veya “esnek” gibi genel ifadeler yerine ölçülebilir bir karşılaştırma yapılmasını sağlar.
Isıl kaynak testi ile hot-tack testi aynı soruyu cevaplamaz. Isıl kaynak performansı, oluşturulan kaynağın belirli koşullar altında ne kadar güçlü ve tutarlı olduğunu değerlendirmeye yöneliktir. Kaynak bölgesinin ayrılması için gereken kuvvet ve kopma davranışı, paket bütünlüğü açısından önemli bir kontrol alanıdır.
Hot-tack ise kaynak henüz sıcak durumdayken gösterilen dayanımı inceler. Bu ayrım özellikle hızlı paketleme operasyonlarında önem kazanır çünkü kaynak bölgesi tamamen soğumadan önce çekme veya ayırma kuvvetleriyle karşılaşabilir. Bu nedenle soğumuş bir kaynağın yeterli dayanım göstermesi, sıcak durumdaki performansın da otomatik olarak yeterli olduğu anlamına gelmez.
PE laminasyon filmlerinde ve ısıl yapışmanın işlevsel olduğu yapılarda bu iki kontrol, kaynak davranışının ve proses kararlılığının değerlendirilmesine katkı sağlar. Ancak uygun sıcaklık, süre veya basınç gibi proses koşulları uygulamaya göre değişebileceği için tek bir genel değer bütün ürünler için doğru kabul edilemez.
Sürtünme katsayısı, filmin kendi yüzeyi veya temas ettiği başka bir yüzey üzerinde harekete başlama ve kayma davranışını sayısal olarak değerlendirmeye yardımcı olur. Bu özellik bobin açılması, film besleme, istifleme ve paketleme hattındaki hareketler üzerinde etkili olabilir.
Çok düşük veya çok yüksek sürtünmenin uygunluğu uygulamaya göre değişir. Bir hatta rahat ilerleyen film başka bir proses için istenenden fazla kayabilir. Bu nedenle COF olarak da anılan sürtünme katsayısı, tek başına kalite derecesi değildir. Amaç, filmin tasarlandığı işlem ve kullanım koşullarına uygun bir yüzey davranışı göstermesidir.
| Test | Temel olarak neyi değerlendirir? | Kalite kontrolündeki karşılığı |
| Çekme | Kontrollü kuvvet altında mekanik direnç | Partiler arasında mekanik davranışın karşılaştırılması |
| Uzama | Kopma öncesi deformasyon kapasitesi | Esneme gerektiren uygulamalarda davranışın izlenmesi |
| Kopma | Numunenin yük taşıma sınırına ulaştığı nokta | Dayanım ve deformasyon ilişkisinin değerlendirilmesi |
| Isıl kaynak | Oluşturulmuş kaynak bölgesinin dayanımı | Kaynak bütünlüğünün ve tutarlılığının kontrolü |
| Hot-tack | Kaynağın henüz sıcakken gösterdiği dayanım | Hızlı paketleme süreçlerindeki erken yüklenme davranışının değerlendirilmesi |
| Sürtünme katsayısı | Başlangıç ve kayma sürtünmesi | Film besleme ve yüzey hareketinin uygulamaya uygunluğunun izlenmesi |
Tablodaki testlerin her biri farklı bir soruyu yanıtlar. Bu nedenle kalite güvencesinde en güçlü yaklaşım, tek bir sonucu geçer ya da kalır şeklinde yorumlamak yerine testleri ürünün hedef kullanım koşullarıyla ilişkilendirmektir. Aynı nominal kalınlıktaki iki film, kaynak veya sürtünme davranışında farklı sonuç verebilir. Benzer biçimde aynı kaynak performansına sahip iki film mekanik çekme davranışında ayrışabilir.
Koekstrüzyon film üretiminde kalite kontrolün işlevi, yalnızca numuneyi laboratuvarda ölçmek değil sonuçları üretim koşullarıyla ilişkilendirebilmektir. Parti bazında tutulan test kayıtları, olası bir sapmanın hangi üretim döneminde görüldüğünü anlamayı ve sonraki üretimlerle karşılaştırma yapmayı kolaylaştırır. Bu yaklaşım, müşteri şikayeti oluşmasını beklemeden proses içindeki değişimin izlenmesine yardımcı olur.
Laboratuvar sonuçlarının anlamlı olabilmesi için numune hazırlama, test hızı, ortam koşulları ve ölçüm yönteminin tutarlı tutulması gerekir. Özellikle çekme ve uzama sonuçları bu tür değişkenlerden etkilenebilir. Bu nedenle laboratuvarın rolü yalnızca cihazdan bir sayı almak değil, karşılaştırılabilir veriyi kontrollü koşullarda üretmektir.
Cesur Film, 2021’de Bilecik’te kurulan ve 1930’dan beri ambalaj sektöründe faaliyet gösteren köklü bir grubun parçası olan çok katmanlı PE film üreticisidir. Ürün portföyünde Y-Hood, Stretch Hood ve Shrink Hood palet örtüleri, PE laminasyon filmleri ve bigbag inliner bulunur. Bu ürünlerin kullanım biçimleri birbirinden farklı olduğu için laboratuvar testlerinin yorumlanması da ürünün hedef fonksiyonuna göre yapılmalıdır.
Palet örtüsünde mekanik davranış ön plana çıkabilirken, laminasyon ve ısıl yapışma kullanılan uygulamalarda kaynak davranışı daha belirleyici hale gelebilir. Bigbag inliner gibi iç torba uygulamalarında da filmin üretim ve kullanım koşullarına uygun fiziksel performans göstermesi gerekir. Kalite güvencesi bu nedenle tek bir “iyi film” tanımı yerine, belirlenen teknik gereksinimlerin ölçülebilir biçimde karşılanmasına dayanır.
Laboratuvar testlerinin temel değeri, film kalitesini soyut ifadelerden çıkarıp izlenebilir ölçümlere dönüştürmesidir. Çekme, uzama, kopma, ısıl kaynak, sürtünme katsayısı ve hot-tack sonuçları doğru bağlamda birlikte okunduğunda üretim istikrarı, uygulama uygunluğu ve parti karşılaştırması için daha güçlü bir karar zemini oluşur.